Pabrik yang cerdas menghasilkan keuntungan dari aliran limbahnya.
Perencanaan pabrik dalam menangani limbah umumnya terkait dengan kolam terbuka, lagoon, dan boiler biomassa sederhana. Meskipun cara tersebut cukup efektif secara dasar, pendekatan ini kini semakin dianggap ketinggalan zaman. Sehingga menghasilkan emisi metana, hilangnya nutrisi, serta hilangnya peluang untuk mendapatkan nilai lebih dari limbah.
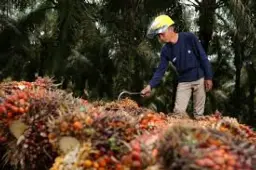
Indonesia adalah produsen minyak sawit terbesar di dunia, dengan lebih dari 45 juta ton diekspor setiap tahun dan jutaan hektare lahan yang ditanami. Industri ini menjadi pilar penting bagi pembangunan pedesaan dan sumber devisa negara. Namun, di balik manfaatnya, pabrik kelapa sawit menghadapi tantangan besar dalam hal keberlanjutan: pengelolaan palm oil mill effluent (POME), pengolahan residu padat, dan pengurangan emisi gas rumah kaca.
Dalam beberapa tahun terakhir, muncul gelombang solusi rekayasa baru. Teknologi-teknologi ini mengubah limbah kelapa sawit menjadi komoditas yang menghasilkan pendapatan, sekaligus mengurangi jejak lingkungan dari sektor ini. Di pusat transformasi ini terdapat tiga pilar utama: produksi biogas dari POME sawit, biochar dari residu pabrik dan digester sludge, serta ammonia recovery dari digester biogas. Bersama-sama, inovasi ini membentuk tulang punggung generasi terbaru pabrik kelapa sawit: The Smart Mill — yang bukan hanya berperan sebagai penghasil minyak, tetapi juga sebagai pusat energi, penyedia pupuk, dan fasilitas penyerapan karbon.
Palm Oil Mill Effluent sebagai bahan baku
Setiap satu ton crude palm oil (CPO) menghasilkan sekitar 2,5–3 ton POME. Limbah cair ini memiliki karakteristik chemical oxygen demand (COD) yang sangat tinggi (50.000–75.000 mg/L), total suspended solids (TSS) (15.000–20.000 mg/L), kandungan minyak dan lemak (2.000–4.000 mg/L), serta nutrien seperti nitrogen dan fosfor.
Proses sederhana anaerobic digester dari POME sawit yang belum dioptimalkan secara kinerja, kini sudah banyak diterapkan. Sistem covered lagoon dan CSTR reactor secara rutin digunakan untuk menghasilkan dan menangkap biogas. Namun, peluang besar masih terbuka untuk meningkatkan kinerja dan menurunkan biaya.
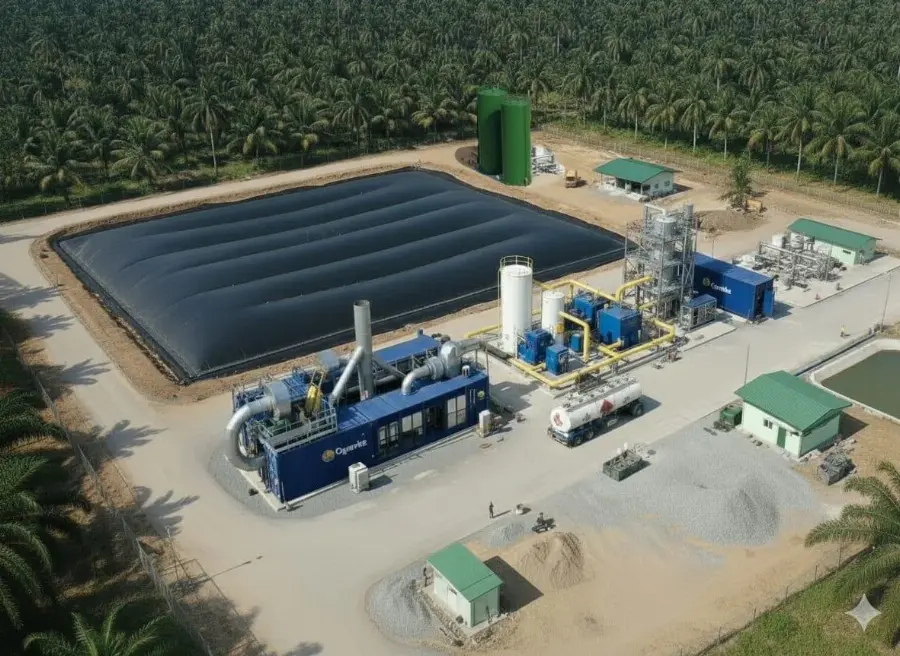
Pabrik kelapa sawit generasi berikutnya memahami bahwa POME bukanlah limbah, melainkan bahan baku yang dapat dioptimalkan dengan teknologi anaerobic digester tingkat lanjut, seperti kolam tertutup Two-phase Anaerobic Digester (TPAD) yang ditawarkan oleh PT Organics Bali. Dibandingkan dengan sistem tahap-tunggal digestion konvensional, TPAD menawarkan biaya investasi lebih rendah, efisiensi penguraian bahan organik lebih tinggi, proses hydrolysis dan digestion kinetics yang lebih cepat, waktu retensi padatan lebih singkat, serta hasil methane yield yang lebih besar. Pendekatan ini menempatkan POME sebagai sumber daya bernilai yang layak dioptimalkan untuk menghasilkan manfaat maksimal.
Produksi Compressed BioMethane dari POME Sawit
Biogas mentah mengandung sekitar 55–65% methane, 35–45% CO₂, dan sedikit hydrogen sulphide. Melalui proses pengolahan minimal, gas ini dapat digunakan untuk pembangkit Listrik biogas atau sebagai bahan bakar boiler. Namun, untuk mencapai kualitas setara bahan bakar, biogas plant perlu di-upgrade menggunakan teknologi seperti membrane separation, pressure swing adsorption (PSA), water scrubbing, atau cryogenic upgrading. Setelah di-upgrade, methane dengan kemurnian di atas 95% dapat dikompresi ke dalam tabung atau disalurkan ke jaringan sebagai compressed biomethane (CBM), yang menjadi sumber bahan bakar terbarukan.
Setelah dimurnikan, CBM dapat digunakan untuk berbagai fungsi penting di sektor palm oil maupun di luar sektor tersebut. Dalam transportasi, CBM dapat menggantikan diesel secara langsung, memungkinkan truk, traktor, dan bus beroperasi dengan bahan bakar yang lebih bersih sekaligus menekan biaya. CBM dapat menyediakan daya pembangkit Listrik biogas yang stabil bagi operasi pabrik dan komunitas pedesaan. Dalam sektor industri, gas-fired boiler berbahan bakar CBM dapat menggantikan coal atau diesel burner, mengurangi ketergantungan pada bahan bakar fosil sekaligus meningkatkan kualitas udara.
Penerapan CBM memberikan kombinasi manfaat lingkungan dan finansial. Dengan menangkap methane yang sebelumnya terlepas ke atmosfer, pabrik dapat menurunkan emisi gas rumah kaca hingga 90%. Substitusi bahan bakar juga menurunkan biaya operasional, karena pabrik dapat menggantikan diesel dan batu bara dengan gas terbarukan yang mereka hasilkan sendiri. Selain itu, CBM membuka peluang pendapatan baru melalui penjualan gas dan partisipasi dalam skema sertifikasi energi terbarukan, menjadikan pabrik kelapa sawir sebagai penyedia energi independen. Sebuah pabrik berukuran menengah bahkan dapat menghasilkan cukup CBM untuk memenuhi seluruh kebutuhan energinya dan masih memiliki kelebihan untuk pasokan ke armada lokal atau komunitas sekitar.
Produksi Biochar dari limbah dan sludge
Pabrik kelapa sawit menghasilkan volume besar limbah padat selain limbah cair. Empty fruit bunches (EFB) atau Tandan Kosong Sawit (TKS) menyumbang sekitar 22% dari berat Fresh Fruit Bunch (FFB) atau Tandan Buah Segar (TBS), sementara mesocarp fibre dan cangkang sawit dihasilkan dalam proporsi yang lebih kecil. Peluang juga terdapat pada batang dan dedaunan pohon sawit. Secara tradisional, residu-residu ini dibakar di boiler dengan efisiensi rendah atau dibuang ke lahan. Selain itu, sludge dari anaerobic digester menjadi tantangan dalam pembuangan karena memiliki kadar air dan nutrien yang tinggi. Alih-alih dianggap sebagai limbah, material-material ini kini dapat diubah menjadi biochar bernilai tinggi.
Produksi biochar bergantung pada proses pyrolysis, yaitu pemanasan biomassa secara terkendali tanpa kehadiran oksigen. Rotary kiln, screw-type pyrolyser, atau fluidised bed unit dapat disesuaikan untuk mengolah berbagai jenis residu yang dihasilkan oleh pabrik. Pada suhu operasi antara 450°C hingga 650°C, pyrolysis menghasilkan padatan karbon stabil yang dikenal sebagai biochar, bersama dengan syngas dan bio-oil. Panas sisa dari proses pyrolysis juga dapat dimanfaatkan kembali untuk mengeringkan bahan baku basah atau menghasilkan process steam bagi bagian lain dari pabrik.
Biochar menguntungkan agronomis dan lingkungan sekaligus. Saat diaplikasikan ke tanah, biochar meningkatkan kemampuan retensi air, memperbaiki cation exchange capacity, dan mendorong aktivitas mikroba yang sehat. Dari perspektif iklim, biochar merupakan salah satu bentuk penyerapan carbon paling efektif: karbon di dalamnya bersifat stabil selama lebih dari satu abad, mengunci karbon agar tidak kembali ke atmosfer. Bagi pabrik kelapa sawit, produksi biochar juga membuka peluang untuk mengakses pasar carbon credit. Biochar yang terverifikasi diakui oleh standar terkemuka seperti Puro.Earth dan Carbon Standards International, memungkinkan pabrik memperoleh nilai ekonomi dari carbon removal. Sebagai ilustrasi, satu ton EFB dapat menghasilkan sekitar 300 kg biochar, yang setara dengan menyimpan sekitar 750 kg CO₂.
Dengan meningkatnya permintaan global terhadap solusi emisi yang kredibel, biochar kini muncul sebagai komoditas ekspor bernilai tinggi. Pembeli dari Eropa, Amerika Serikat, dan Jepang sudah mulai mengontrak proyek biochar untuk mengimbangi carbon footprint mereka. Bagi pabrik kelapa sawit di Indonesia, hal ini menciptakan manfaat ganda: memperbaiki kualitas tanah perkebunan secara lokal sekaligus menghasilkan pendapatan dari carbon credit di pasar internasional.
Pemulihan Ammonia dari cairan efluen digester biogas (digester liquor)
Meskipun POME sawit segar mengandung sejumlah kecil ammonium (biasanya dalam kisaran 50–200 mg/L), sebagian besar nitrogen di dalamnya terikat dalam protein dan senyawa organik lainnya. Selama proses anaerobic digester, senyawa-senyawa tersebut mengalami mineralisasi, sehingga konsentrasi ammonium dalam digestate dapat meningkat secara signifikan, sering kali melebihi 1.000 mg/L. Pada tingkat ini, ammonia recovery menjadi praktis sekaligus menarik secara ekonomi.
Beberapa teknologi tersedia untuk mengekstraksi ammonia dari cairan efluen digester biogas. Thermal stripping, yang ditawarkan oleh PT Organics Bali, memanfaatkan panas buangan dari pabrik untuk menguapkan gas ammonia. Proses pH-assisted stripping meningkatkan efisiensi dengan menaikkan pH menggunakan bahan alkali, sehingga lebih banyak amonia berubah dari bentuk terlarut menjadi gas, sehingga mudah dipisahkan dari cairan. Teknologi yang lebih canggih lagi adalah heat recycling process, juga ditawarkan oleh PT Organics Bali, yang memanfaatkan kembali panas laten dari uap untuk menghilangkan ammonia dengan efisiensi energi yang sangat tinggi.
Ammonia yang berhasil dipulihkan dapat diolah menjadi berbagai produk pupuk. Salah satunya adalah larutan ammonium hydroxide dengan konsentrasi 20–25%, yang dapat digunakan untuk keperluan pertanian maupun industri. Alternatif lainnya, amonia yang telah dipisahkan dari cairan dapat diserap menggunakan asam sulfat untuk menghasilkan amonium sulfat, pupuk yang banyak digunakan pada perkebunan. Untuk aplikasi bernilai lebih tinggi, dapat dihasilkan anhydrous ammonia, yang tidak hanya berfungsi sebagai komponen pupuk tetapi juga bahan baku potensial untuk produksi green hydrogen.
Pemulihan ammonia dari digestate memberikan manfaat yang jelas. Proses ini mengurangi beban nitrogen pada limbah cair yang dibuang, dan membantu pabrik memenuhi standar kepatuhan lingkungan. Selain itu, hal ini menciptakan peluang pendapatan baru, karena produk pupuk yang dihasilkan dapat digunakan secara internal untuk menekan biaya pembelian atau dijual ke pasar lokal. Dengan demikian, apa yang sebelumnya menjadi potensi pencemar kini berubah menjadi sumber keuntungan.
Sistem Integrasi - Smart Mill
Terobosan nyata adalah ketika ketiga teknologi ini digabungkan. Sebuah pabrik yang benar-benar terintegrasi pertama-tama melakukan anaerobic digester terhadap POME sawit untuk menghasilkan biogas, yang kemudian di-upgrade menjadi CBM. Residu padat dan sludge dari digester biogas diolah melalui proses pyrolysis untuk menghasilkan biochar serta panas berguna. Sementara itu, cairan hasil digester biogas (digestate liquor) diproses melalui ammonia stripping untuk menghasilkan produk pupuk. Secara keseluruhan, tahapan-tahapan ini menciptakan sistem closed-loop, di mana energi, nutrien, dan karbon semuanya dapat dipulihkan.
Integrasi ini memungkinkan pabrik bertransformasi menjadi lebih dari sekadar pengolah minyak. Ia menjadi pusat industri terdiversifikasi: menghasilkan energi terbarukan sendiri, memasok pupuk bagi perkebunan sekitar, serta memproduksi carbon credit yang dapat diperdagangkan di pasar internasional. Dengan penerapan digital monitoring, automation, dan predictive maintenance, sistem terintegrasi ini dapat dioperasikan secara efisien dan andal — menjadikan konsep “Smart Mill” sebagai kenyataan yang dapat diterapkan.
Alur Pasar Karbon Global
Indonesia kini menempatkan dirinya di pusat ekonomi karbon yang sedang berkembang. Pemerintah sedang menyelaraskan Sistem Registri Nasional Pengendalian Perubahan Iklim (SRN-PPI) dengan standar internasional terkemuka, agar proyek-proyek seperti Smart Mill dapat menerbitkan carbon credit yang diakui di pasar domestik maupun global.
Di bawah Gold Standard, Mutual Recognition Arrangement (MRA) tahun 2025 memungkinkan proyek untuk terdaftar ganda (co-registered) di SRN-PPI dan diperdagangkan di IDXCarbon, memberi pabrik akses terverifikasi ke pembeli internasional. Dengan Puro.Earth, Letter of Intent yang ditandatangani bersama Kementerian Lingkungan Hidup dan Kehutanan (KLHK) sedang membangun kerangka nasional untuk biochar carbon-removal, memungkinkan penerbitan Carbon Removal Certificates (CORCs) untuk diekspor ke pasar premium di Eropa dan Jepang
Kerangka serupa melalui MRA dengan Verra (VCS) memungkinkan proyek methane dan waste management menerbitkan Verified Carbon Units (VCUs) di bawah pengawasan Article 6, memastikan transparansi dan kelayakan untuk perdagangan internasional. Sementara itu, Japan’s Joint Crediting Mechanism (JCM) di bawah Article 6.2 Paris Agreement turut membiayai hingga 50% dari CAPEX biogas plant, pyrolysis, dan ammonia-recovery system, dengan pembagian kredit antara Jepang dan Indonesia.
Secara keseluruhan, berbagai kerangka ini membentuk ekosistem pasar karbon multi-jalur, di mana Smart Mill dapat memperoleh verified carbon credit, menarik investasi asing, dan menjadi fondasi bagi lahirnya generasi baru komoditas ramah iklim di Asia.
Dampak Iklim dan Finansial
Smart Mill secara signifikan menurunkan emisi sekaligus menciptakan sumber pendapatan baru. Methane capture mencegah pelepasan gas rumah kaca berdaya tinggi ke atmosfer, pemulihan nitrogen mengurangi emisi nitrous oxide, dan biochar mengunci karbon di dalam tanah selama berabad-abad. Secara keseluruhan, kombinasi langkah-langkah ini dapat menurunkan carbon footprint sebuah pabrik hingga ratusan ribu ton CO₂e setiap tahunnya.
Penggantian diesel dan coal dengan compressed biomethane (CBM) secara drastis menurunkan biaya bahan bakar, sementara proses ammonia dan fertiliser recovery mengubah effluent menjadi sumber nutrien bernilai jual. Carbon credit menambah arus pendapatan baru yang kini didukung oleh kerangka sertifikasi internasional yang terverifikasi dan diakui secara global.
Sebuah pabrik dengan kapasitas olah 60 ton TBS per jam dapat menghasilkan sekitar 80.000 ton CO₂e per tahun dalam bentuk pengurangan emisi terverifikasi — sekitar 85% dari methane capture dan 15% dari biochar — dengan nilai ekonomi mencapai USD 1,3–2,5 juta per tahun, bahkan sebelum memperhitungkan penghematan dari energi dan pupuk.
Hasil akhirnya adalah pabrik yang bersifat carbon-negative dan revenue-positive — memenuhi target ESG sekaligus memperkuat daya saing. Bagi Indonesia, model ini menyatukan produktivitas, keberlanjutan, dan kepemimpinan iklim, membuktikan bahwa mengubah hasil samping menjadi aset adalah langkah besar berikutnya bagi industri kelapa sawit.